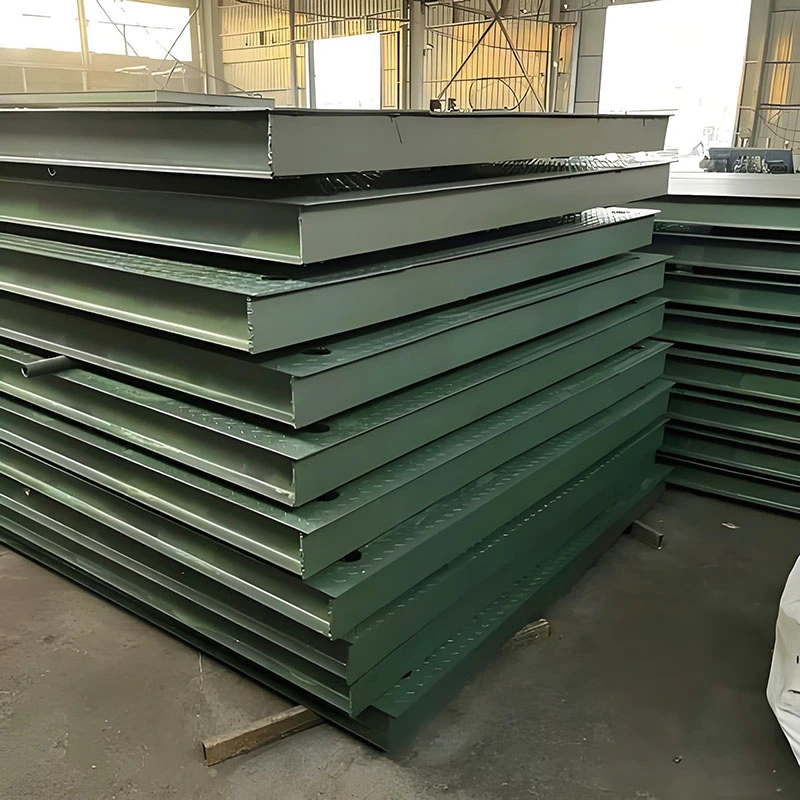
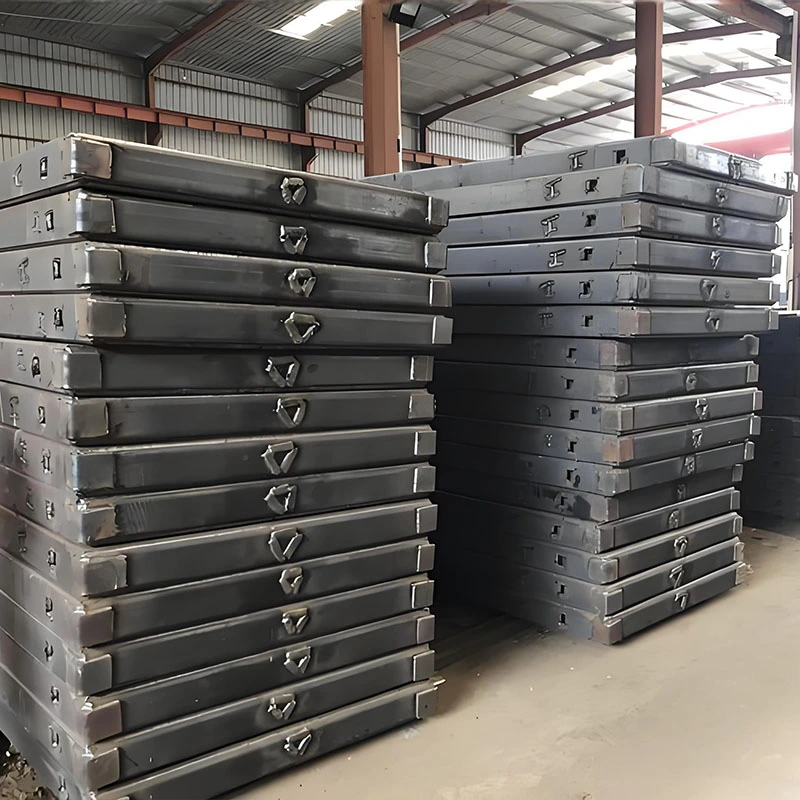
Sa steel structure fabrication, building framing, at machinery manufacturing, welding deformation ngparisukat at hugis-parihaba na tuboay isang karaniwang problema. Ang pagpapapangit ay hindi lamang nakakaapekto sa dimensional na katumpakan at hitsura ng flatness ng mga bahagi ngunit binabawasan din ang structural load-bearing capacity at pinatataas ang mga gastos sa rework. Ang pag-master ng mga siyentipikong proseso ng welding at operational point ay maaaring epektibong maiwasan ang deformation at mapabuti ang kalidad ng welding at kahusayan ng proyekto.
Ang pangunahing sanhi ng welding deformation ay hindi pantay na pag-init ng weld at konsentrasyon ng pag-urong ng stress. Ang pagkontrol sa pagpapapangit ay nangangailangan ng pagtugon sa apat na aspeto: pag-aayos ng tool, mga parameter ng hinang, pagkakasunud-sunod ng hinang, at paggamot sa post-weld. Bago ang hinang, ang mga parisukat at hugis-parihaba na tubo ay dapat na mailagay nang matatag sa tooling platform at i-clamp para sa pagpoposisyon. Ang spot welding ay dapat gawin sa apat na sulok upang maiwasan ang displacement habang hinang. Ang bevel at mga gilid ay dapat na linisin upang matiyak ang mahusay na weld fusion at mabawasan ang stress deformation na dulot ng mga depekto.
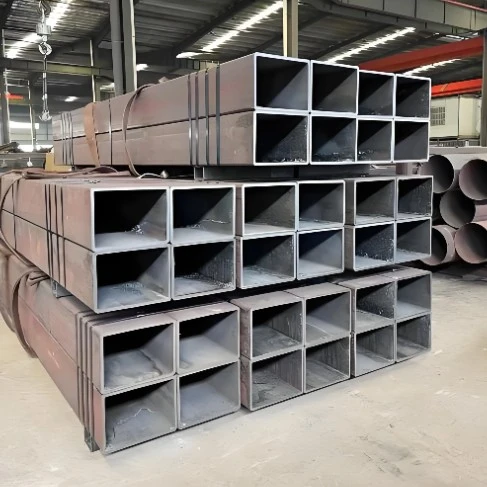
Sa panahon ng hinang, gumamit ng mababang kasalukuyang at mataas na mga parameter ng bilis ng hinang upang mabawasan ang pagpasok ng init at maiwasan ang localized na overheating ng tubo. Para sa mahabang welding, gumamit ng segmented skip welding at simetriko na welding na pamamaraan, welding mula sa gitna hanggang sa magkabilang dulo, papalitan ng simetriko upang matiyak ang pantay na pamamahagi ng init at kontrahin ang shrinkage stress. Para sa makapal na paderparisukat at hugis-parihaba na tubo, ang double-sided beveling welding ay maaaring gamitin upang ma-optimize ang lalim ng penetration at pamamahagi ng stress, na higit pang binabawasan ang posibilidad ng deformation.
Pagkatapos ng welding, agad na magsagawa ng natural na pagpapalamig o pag-iipon ng paggamot upang palabasin ang panloob na stress at maiwasan ang pangalawang pagpapapangit na dulot ng biglaang paglamig. Para sa bahagyang deformed na mga bahagi, gumamit ng mekanikal na straightening o unipormeng heating straightening upang matiyak ang dimensional na katumpakan. Ang mga standardized na pamamaraan ng welding at mahigpit na kontrol sa proseso ay susi upang maiwasan ang pagpapapangit sa panahon ng hinang ng square at rectangular tubes.
Ang pagpili ng maaasahan, tumpak na laki ng parisukat at hugis-parihaba na tubo ay maaaring mabawasan ang panganib ng welding deformation mula sa simula.Shenghui Metalay isang propesyonal na tagagawa ng mga parisukat at hugis-parihaba na tubo, na may mga taon ng karanasan sa produksyon ng tubo. Nagtataglay kami ng mga advanced na linya ng produksyon at isang mahigpit na sistema ng kontrol sa kalidad, na nagbibigay-daan sa amin upang makagawa ng mga parisukat at hugis-parihaba na tubo sa iba't ibang mga detalye at materyales. Ang aming mga produkto ay lubos na tumpak, may mahusay na flatness, at angkop para sa iba't ibang mga senaryo ng welding. Sa malawak na karanasan sa industriya, makakapagbigay kami ng teknikal na patnubay at mga customized na serbisyo upang matulungan ang mga customer na malutas ang mga hamon sa welding at pagproseso. Nakuha ng Shenghui Metal ang tiwala ng malawak na hanay ng mga customer sa pamamagitan ng matatag na kalidad, tapat na operasyon, at komprehensibong serbisyo, na ginagawa itong maaasahang pagpipilian para sa konstruksyon ng engineering at industriyal na pagmamanupaktura.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик